
Wachsende Sortimente, unterschiedliche Vertriebskanäle und hohe Anforderungen an Qualität und Verfügbarkeit machen Tiefkühllager zu einem zentralen Bestandteil moderner Lebensmittellogistik. Gleichzeitig stellen niedrige Temperaturen besondere Anforderungen an Technologien, Energieeffizienz, Kühlkette und Arbeitsbedingungen.
Doch der Erfolg entscheidet sich heute nicht mehr allein im Frozen-Bereich. Um die Synergien bestmöglich zu nutzen, spielen alle Sortimentsklassen innerhalb einer logistischen Lösung präzise zusammen. Die Artikel sollen zur richtigen Zeit bereitstehen, Temperaturvorgaben zuverlässig eingehalten und Aufträge optimiert für den jeweiligen Vertriebsweg vorbereitet werden. Wie individuelle Automatisierungskonzepte diese Anforderungen lösen können, zeigen unterschiedliche Anwendungen für alle Temperaturzonen – vom Tiefkühl-, über das Frische- bis hin zum Trockensortiment.
Maßgeschneiderte Kühlkettenkonzepte in der Lebensmittellogistik
Das Tiefkühllager steht im Mittelpunkt, funktioniert jedoch nicht isoliert. Sortiment, Auftragsstruktur, Temperaturzonen und Vertriebswege bestimmen, wie Frozen-Artikel gelagert, kommissioniert und in die weiteren Prozesse eingebunden werden. Je nachdem, ob die Waren für Filialen, den Online-Lebensmittelhandel oder beide Vertriebskanäle bereitgestellt werden, ergeben sich unterschiedliche Anforderungen an Auftragszusammenstellung, Kühlkette und Versand.
Bei der Filialbelieferung mit Tiefkühlartikel gilt es, große Mengen, schwere Gebinde und unterschiedliche Verpackungseinheiten effizient zu bearbeiten. Eine filialgerechte Sequenzierung und intelligente Packmusterberechnung sorgen für stabile Paletten und Rollbehälter. Gleichzeitig stehen die Waren in einer Reihenfolge bereit, die eine effiziente Weiterverarbeitung in der Filiale unterstützt.
Im Online-Lebensmittelhandel werden einzelne Artikel aus unterschiedlichen Temperaturzonen präzise zu Kundenaufträgen zusammengeführt. Dabei muss die Kühlkette bis zur Übergabe an die Konsument:innen sichergestellt sein. Je nach Konzept kommen aktiv gekühlte Fahrzeuge oder passiv gekühlte Auftragsbehälter mit automatisiert bereitgestellten Kühlelementen zum Einsatz. Tiefkühlartikel können direkt im Frozen-Bereich oder in einer weniger stark gekühlten Zone bei Minusgraden kommissioniert werden. Zusätzlich sind länderspezifische und betriebliche Vorgaben an die Temperaturführung zu berücksichtigen.
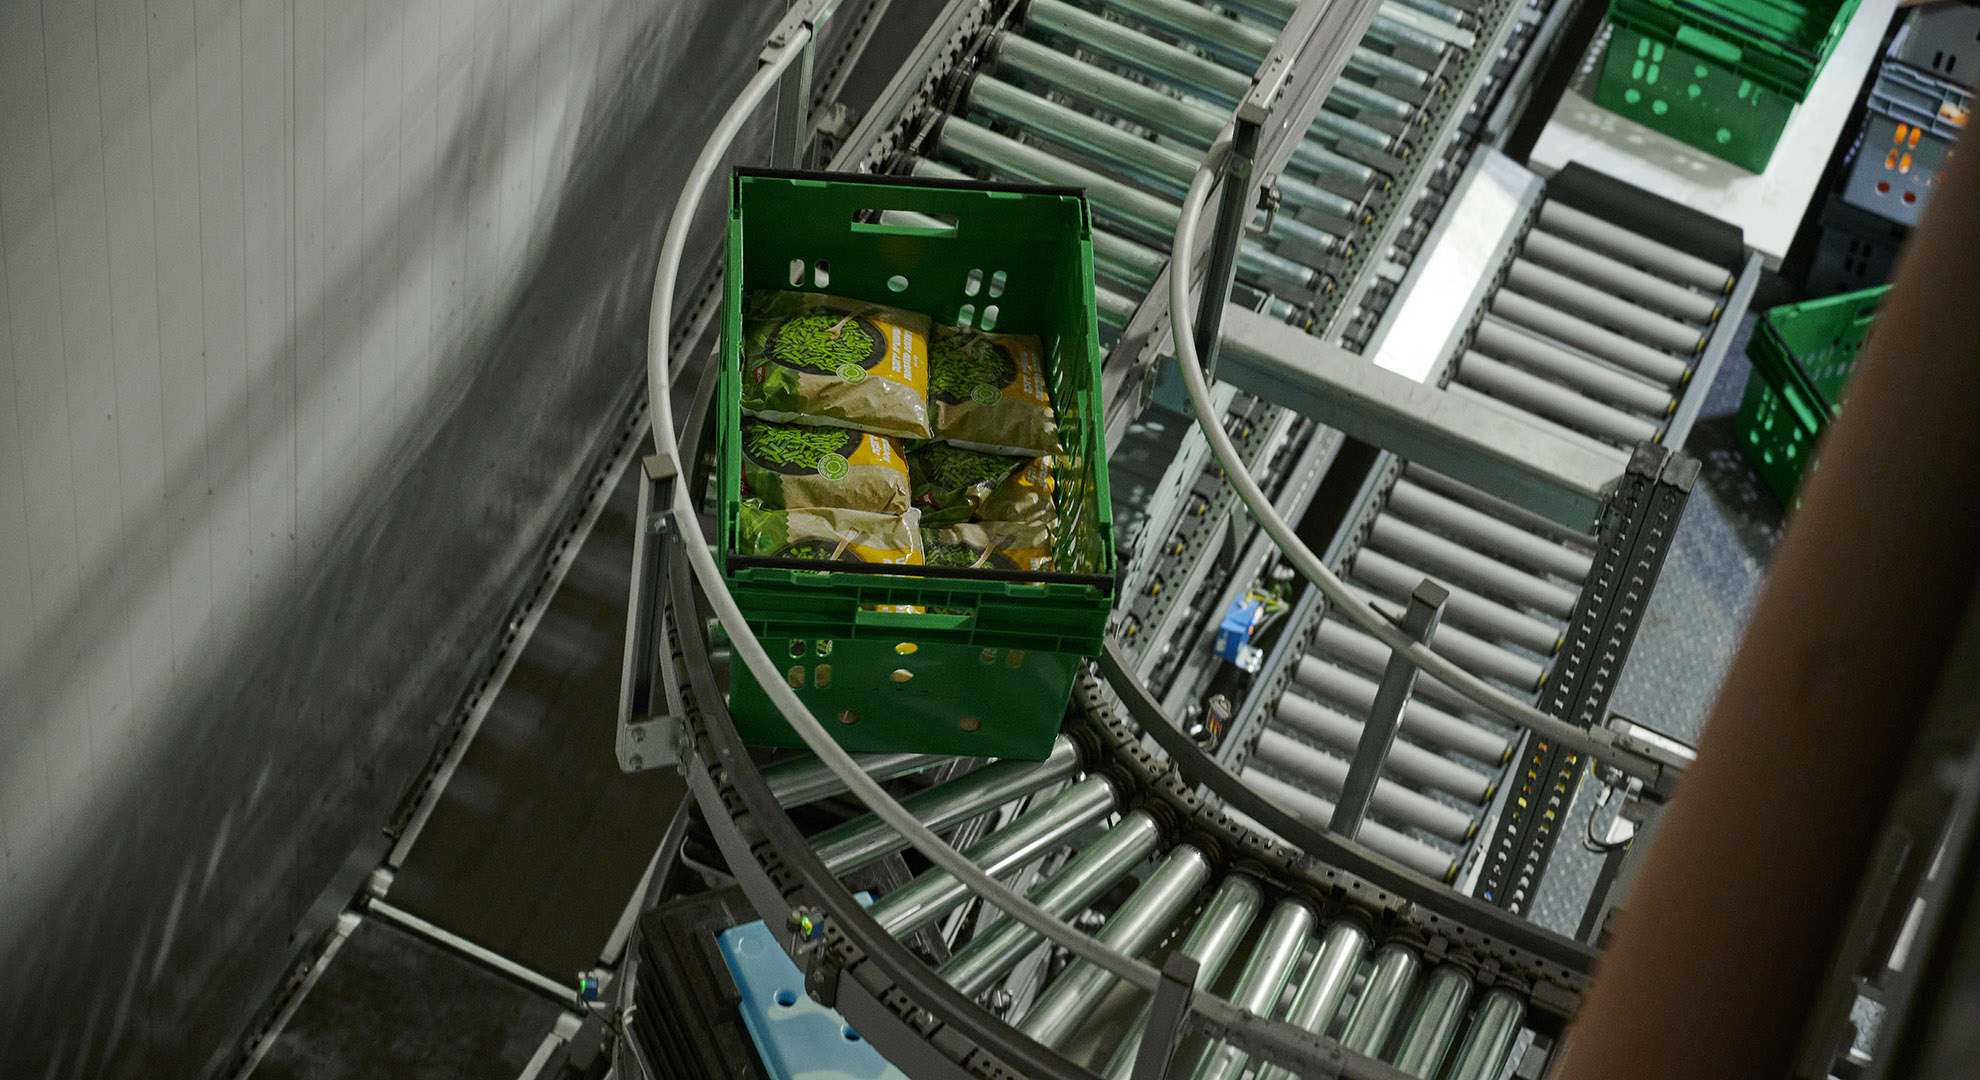
Unsere Automatisierungskonzepte basieren auf standardisierten und erprobten Lösungen, die wir gemeinsam mit unseren Kunden an die jeweiligen Prozesse und Anforderungen anpassen. So kann das Tiefkühllager als eigenständige Frozen-Lösung organisiert oder mit Kühl-, Frische- und Trockensortimenten zu einer durchgängigen Gesamtlösung verbunden werden.
Ein hoher Automatisierungsgrad bietet gerade im Frozen-Bereich einen zusätzlichen Vorteil: Je weniger manuelle Prozessschritte direkt im Tiefkühllager erforderlich sind, desto geringer sind die notwendigen Aufenthaltszeiten in der kalten Arbeitsumgebung. Automatisierte Prozesse reduzieren körperlich belastende Tätigkeiten und unterstützen sichere sowie ergonomische Arbeitsabläufe.
Wenn wir Anpassungen vornehmen testen wir diese bei Normaltemperatur. Die Abkühlphase ist ein enorm wichtiger Prozess. Denn hier zeigt sich beispielsweise, ob es zu Deformierungen von Behältern oder ähnlichem kommt.
Konzepte für Onlinehandel und Filialbelieferung
Je nach Vertriebsweg und Prozessanforderung können temperaturgeführte Automatisierungslösungen unterschiedlich aufgebaut sein. Im Online-Lebensmittelhandel reichen die Konzepte von einer integrierten Lösung für alle Temperaturzonen bis zu einem separat organisierten Frozen-Bereich. Für die Filialbelieferung stehen hingegen die vollautomatische Kommissionierung und Palettierung von Gebinden im Mittelpunkt.
Integrierte Lösung für alle Temperaturzonen
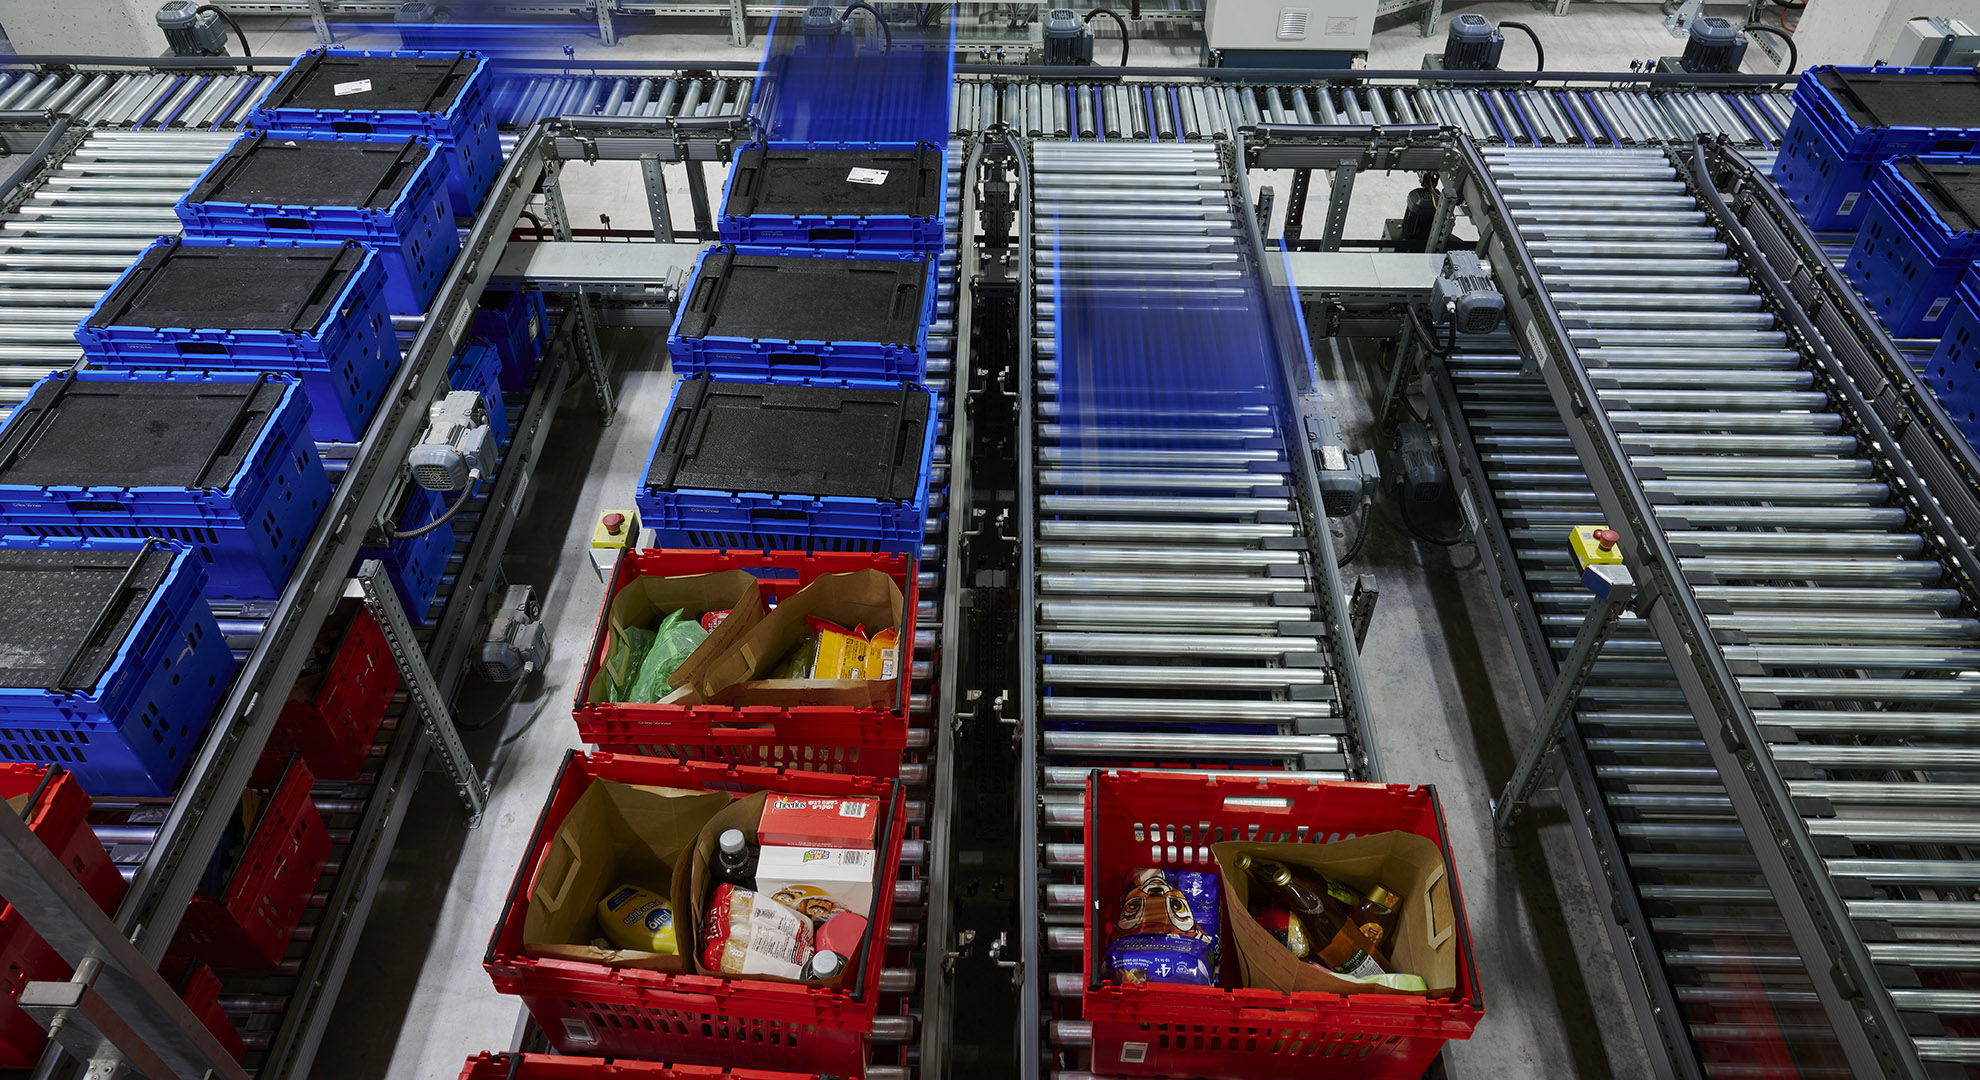
Wie eine integrierte Lösung in der Praxis aussieht, zeigt das Central Fulfillment Center von Shufersal. Dort werden Sortimente aus vier Temperaturzonen innerhalb eines gemeinsamen Konzepts bearbeitet. Diese reichen vom Trockensortiment über Frische bis zum Tiefkühlsortiment. Die Herausforderung liegt im Zusammenspiel dieser Bereiche. Tiefgekühlte Artikel werden nicht zwingend direkt im Frozen-Bereich kommissioniert, aber ebenso bei tiefen Minusgraden. Ein softwaregesteuertes Verweilzeitmanagement berechnet deshalb laufend, wie lange sich ein Behälter in welcher Zone befinden darf. Die dafür notwendigen Zeitvorgaben sind in den Artikelstammdaten hinterlegt. Auch der Versand ist Bestandteil des Kühlkettenkonzepts. Tiefgekühlte Elemente werden automatisiert im zentralen Lagersystem ausgelagert und den Auftragsbehältern zugeführt. Anschließend werden die fertigen Aufträge routengenau sequenziert. So greifen Lagerung, Kommissionierung, Temperaturführung und Versand innerhalb einer Gesamtlösung ineinander und die Software orchestriert die Kühlketteneinhaltung bis zum Konsumenten.
Woolworths: Frozen-Insellösung mit Evo Shuttle
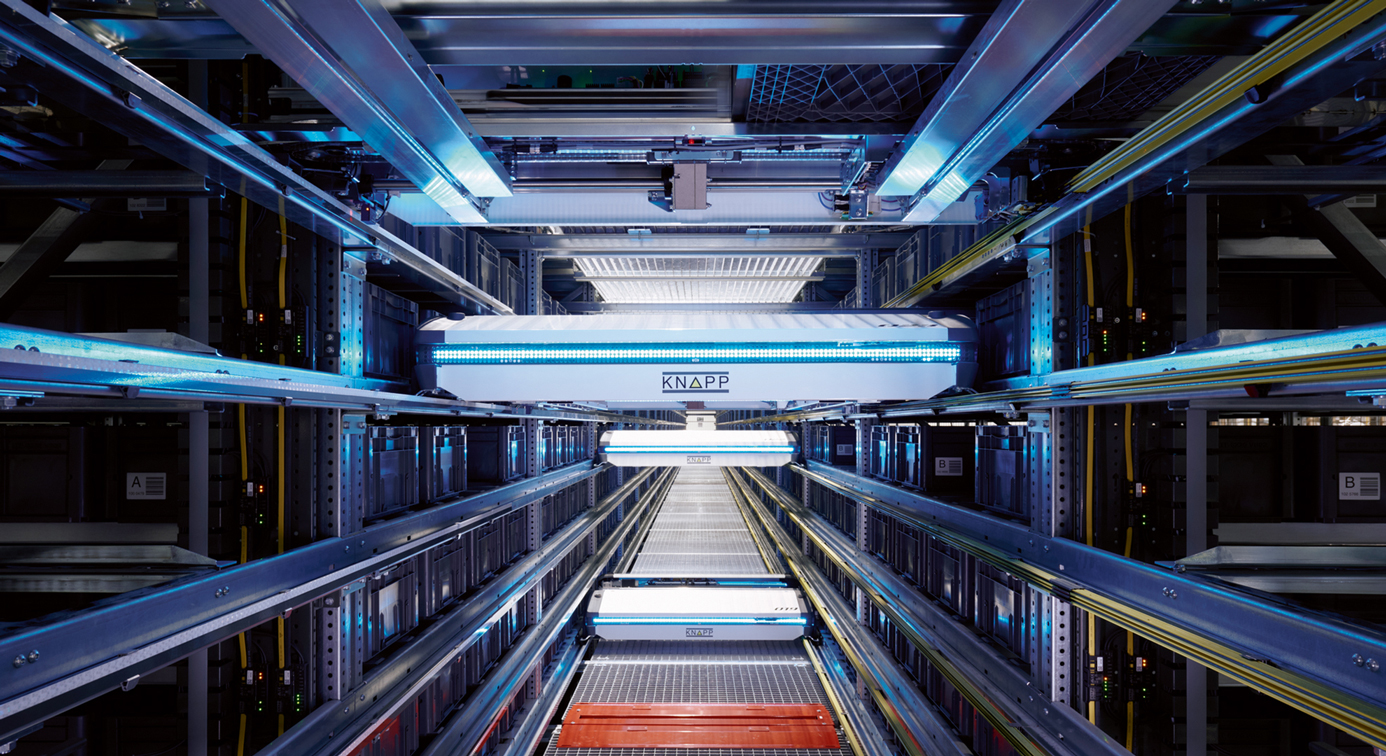
Auch bei Woolworths deckt die Automatisierungslösung unterschiedliche Temperaturzonen ab. Der Tiefkühlbereich ist jedoch als eigenständige Insellösung organisiert und prozessseitig nicht mit den anderen Temperaturbereichen verbunden. Das Herzstück des Frozen-Bereichs bildet das Evo Shuttle. Darin werden sowohl die Tiefkühlartikel als auch die Kühlelemente für die Auslieferbehälter gelagert. Gleichzeitig dient das Lagersystem als Versandpuffer und stellt die fertigen Aufträge bedarfsgerecht für die Auslieferung bereit. Die Kommissionierung der Tiefkühlartikel erfolgt ebenfalls bei tiefen Minusgraden. Erst bei der Auslagerung werden die routengenau gestapelten Auftragsbehälter aus allen Temperaturzonen für die Auslieferung zusammengeführt. Gekühlte Fahrzeuge mit getrennten Temperaturbereichen unterstützen dabei die zuverlässige Einhaltung der Kühlkette bis zur Übergabe an die Konsument:innen.
Vollautomatische Filialbelieferung im Tiefkühlbereich
Für die Filialbelieferung müssen unterschiedliche Artikel stabil, transportoptimiert und passend für die jeweilige Filiale auf Paletten oder Rollbehältern bereitgestellt werden. Hier eignen sich vor allem vollautomatische Lösungen, die eine robotergestützte Kommissionierung und Palettierung sicherstellen. Die Software berechnet auf Grundlage des Kundenauftrags das passende Packmuster und der Roboter ordnet die Gebinde anschließend entsprechend auf dem Ladungsträger an. Dabei kann die Lösung Verpackungseinheiten aus dem Trocken-, Frische-, Kühl- und Tiefkühlsortiment vollautomatisch bearbeiten. In Kombination mit dem zentralen Lagersystem entsteht ein durchgängiger Prozess. Diese stellt die Gebinde auftragsgerecht in der berechneten Reihenfolge bereit, und der Roboter palettiert sie und die integrierte Transportsicherung bereitet die Ladungsträger für den Versand vor – perfekt angepasst an das jeweilige Layout der Filiale.
Software verbindet Kühlkette und Warenfluss
Je mehr Temperaturzonen, Auftragsarten und Technologien zusammenspielen, desto wichtiger wird eine durchgängige Softwaresteuerung. Sie koordiniert Lagerung, Kommissionierung, Pufferung, Sequenzierung und Versand und verbindet die einzelnen Technologien zu einer Gesamtlösung mit optimierten Prozessen und Warenflüssen. In der Filialbelieferung und im Online-Lebensmittelhandel überwacht die Software zulässige Verweilzeiten und unterstützt die Einhaltung der Kühlkette vom Wareneingang über Lagerung und Kommissionierung bis in den Versandbereich. Im Online-Lebensmittelhandel reicht diese Steuerung bis zur Übergabe an die Konsument:innen.
FAQs - Häufige Fragen
Welche Vorteile bietet Automatisierung im Tiefkühllager?
Automatisierung ermöglicht kompakte Lagerstrukturen, unterstützt die zuverlässige Temperaturführung und reduziert notwendige Tätigkeiten in sehr kalten Arbeitsbereichen. Das passende Konzept richtet sich nach Sortiment, Geschäftsmodell und Warenfluss und nach länderspezifischen Vorgaben.
Ist das Evo Shuttle für Tiefkühllager geeignet?
Das Evo Shuttle ist in allen Temperaturzonen der Lebensmittelbranche einsetzbar und für bis zu minus 28 Grad Celsius ausgelegt. Für den Einsatz im Tiefkühllager werden ausgewählte Komponenten an die besonderen Bedingungen angepasst.
Wie lassen sich mehrere Temperaturzonen verbinden?
Intelligente Software koordiniert Lagerung, Kommissionierung, Pufferung und Versand. Je nach Kühlkettenkonzept überwacht sie auch zulässige Verweilzeiten und steuert die zeitgerechte Bereitstellung aus den einzelnen Temperaturzonen.
Fazit: Das passende Konzept entscheidet
Ob integrierte Temperaturzonen, eine eigenständige Frozen-Lösung oder eine vollautomatische Filialbelieferung mit Robotik: Entscheidend ist das Zusammenspiel entlang der gesamten Wertschöpfungskette. Gemeinsam mit unseren Kunden schaffen wir Lösungen von Frozen bis Fresh – für alle Temperaturzonen, optimal angepasst an die Bedürfnisse unserer Kunden.
Sie möchten Ihre temperaturgeführten Prozesse automatisieren? Sprechen Sie mit unseren Expert:innen über das passende Konzept.
Weiterführende Leseempfehlungen

Zusätzliche Informationen
Sie interessieren sich für automatisierte Tiefkühllogistik im Lebensmittelhandel? Dann kontaktieren Sie uns unter blog@knapp.com